


-
 26 Oct 2026 Magbasa Nang Higit Pa +
Isang mabigat na trak ang huminto sa isang pataas na grado na may buong trailer. Binubuksan ng driver ang throttle, ang bilis ng engine ay tumira sa 1,800 rpm, at ang bawat s...
-
19 Oct 2026 Magbasa Nang Higit Pa +
Ang isang silindro na nawalan ng compression ngunit mukhang malinis pa rin sa bangko ay karaniwang nagsasabi ng parehong kuwento: ang upuan ng balbula ay tumigil sa ...
-
12 Oct 2026 Magbasa Nang Higit Pa +
Isang 12-litro na komersyal na diesel ang dumating sa workshop pagkatapos ng 600,000 km na may nasunog na tambutso na balbula sa cylinder four. Ang mukha ng balbula ay nahuga...
-
05 Oct 2026 Magbasa Nang Higit Pa +
Ang isang kalahating toneladang pickup na may 800 libra ng tile sa kama ay humaharang nang husto sa basang aspalto. Ang mga gulong sa harap ay naghuhukay at humahawak. Ang mg...

Mga Pangunahing Kaalaman sa Valve Seat: Mga Materyales, Machining, at Mga Application ng Brake System
2026-10-19
Ang isang silindro na nawalan ng compression ngunit mukhang malinis pa rin sa bangko ay karaniwang nagsasabi ng parehong kuwento: ang upuan ng balbula ay tumigil sa pagbubuklod nang matagal bago ang mukha ng balbula ay nagpakita ng nakikitang pinsala. Ang makitid na singsing na iyon ay naglalaman ng presyon ng pagkasunog, ibinubuhos ang karamihan sa init ng balbula, at hinahawakan ang balbula na concentric kasama ang gabay nito.
Ang maikling bersyon: ang valve seat ay isang sacrificial sealing surface, at ito ay kasing ganda lamang ng apat na numero — tigas sa operating temperature, anggulo ng upuan, lapad ng contact, at runout sa gabay. Lahat ng iba pa, mula sa cutter profile hanggang sa press-fit na paraan, ay umiiral upang protektahan ang apat na numerong iyon. Ang parehong lohika ay nalalapat sa mas maliliit na upuan sa loob ng mga pneumatic brake valve, kung saan ang pagtagas ng ilang micrometres ay bumabasa bilang pagbaba ng presyon sa isang test bench.
Ano Talaga ang Ginagawa ng Valve Seat
Ang isang upuan ay nagdadala ng tatlong trabaho nang sabay-sabay, at sila ay humahatak sa isa't isa. Gusto ng sealing ng makitid, tumpak na banda ng contact; gusto ng paglamig ng malawak; gusto ng alignment na concentric na banda sa guide bore.
- Pagtatatak. Ang contact band ay ang tanging hadlang sa pagitan ng presyon ng pagkasunog at ang port; ang lapad, posisyon at pagtatapos nito sa ibabaw ay nagpapasya kung gaano ito katagal.
- Paglipat ng init. Ang balbula ay sarado para sa karamihan ng ikot, kaya ang init nito ay umaalis sa upuan papunta sa head casting. Ang isang banda na masyadong makitid ay sumasakal sa landas na iyon.
- Pag-align. Ang upuan ay pinutol na may kaugnayan sa gabay. Kung ang dalawa ay hindi concentric, ang balbula ay itinutulak patagilid sa bawat pagsasara ng kaganapan.
- Renewability. Ang mga upuan ay ginawa upang muling gupitin o palitan, kaya ang isang ulo ay maaaring i-save habang ang materyal ay nananatili sa itaas ng port.
| Katangian | upuan ng balbula ng makina | Pneumatic brake valve seat |
|---|---|---|
| Temperatura ng pagpapatakbo | Ang mga posisyon ng tambutso ay tumatakbo ng ilang daang degree sa upuan | Temperatura ng nakapaligid na hangin, na may maikling mga taluktok |
| galaw | Cam driven, libu-libong cycle kada minuto | Umaandar ang driver, pasulput-sulpot |
| Kasosyo sa pagbubuklod | Matigas na mukha ng balbula | Poppet, piston o plunger, kadalasang may elastomer seal |
| Mga karaniwang materyales | Alloy cast iron, sintered iron-copper, hardened inserts | Brass, aluminum, hardened steel, mga pagsingit ng elastomer |
| Karaniwang kabiguan | Recession, crack, nasunog na upuan | Nicks, corrosion pitting, tumigas na seal |
| Field check | Blueing pattern ng contact, vacuum test | Pagsubok sa pagtagas sa rate na presyon na may nakapirming oras ng pagpigil |
Mga Materyal ng Upuan: Ang Katigasan sa Temperatura ang Tunay na Detalye
Ang isang upuan ay hindi kailanman gumagana sa temperatura ng silid, kaya ang tigas ng temperatura ng silid ay isang filter sa halip na isang sagot. Ang nagpapasya sa buhay ng serbisyo ay mainit na tigas — kung gaano katigas ang nabubuhay sa itaas 600 °C — kasama ang paglaban sa oksihenasyon at sa micro-welding kung saan nagtatagpo ang mga mainit na ibabaw sa ilalim ng pagkarga.
- Gray at haluang metal na cast iron. Ang orihinal na materyal sa maraming mga ulo; maaasahan sa lead na gasolina, madaling kapitan ng pag-urong sa unleaded.
- Sintered na bakal-tanso. Pare-parehong densidad at tigas, nababagay sa dami ng produksyon ng mga upuan ng tambutso.
- Pinatigas na haluang metal na mga pagsingit. Ginagamit sa diesel, LPG at CNG engine kung saan ang pag-urong ng upuan ay isang kilalang panganib.
- Cobalt-chrome na matigas na nakaharap. Inilapat para sa matinding serbisyo; mas mahirap sa makina at naaayon sa presyo.
- Mga haluang metal na tanso at tanso. Napakahusay na paglipat ng init para sa mga posisyon ng paggamit at karera, hindi angkop para sa mga mainit na upuan sa tambutso.
- Tanso at matigas na bakal sa mga balbula ng preno. Pinili para sa corrosion resistance at paulit-ulit na epekto ng poppet, hindi para sa mga temperatura ng tambutso.
Ang na-publish na mga numero ng katigasan para sa mga upuang nakabatay sa bakal ay kadalasang nasa pagitan ng 30 at 50 HRC. Ang dalawang upuan na may parehong pigura ay maaari pa ring mag-iba kung isa lamang ang may hawak ng tigas kapag mainit, kaya ang grado at microstructure ay mahalaga gaya ng numero sa sertipiko.
Anggulo, Lapad ng Contact at Concentricity
Gamit ang materyal na naayos, geometry ay nagpapasya kung ang upuan seal at kung gaano ito katagal.
Anggulo ng upuan
Ang 45 degrees ay ang default para sa karamihan ng mga posisyon ng intake at exhaust dahil nakasentro ito sa sarili at lumalaban sa carbon. Gumagamit ang ilang intake seat ng 30 degrees kung saan mas mahalaga ang daloy kaysa sa tibay. Multi-angle work — ang pamilyar na tatlong-anggulo na 30/45/60 na profile, o limang-anggulo na mga bersyon sa performance build — humuhubog sa daloy ng landas na may mga hiwa sa itaas at lalamunan habang ang 45-degree na cut ay kumokontrol sa sealing band mismo.
Lapad ng contact
Ang mga makinang pampasaherong light-duty ay karaniwang nagpapatakbo ng isang banda na humigit-kumulang 1.0 hanggang 1.8 mm. Ang mga komersyal na upuan ng tambutso ng diesel ay tumatakbo nang mas malawak dahil ang paglipat ng init ay mas malaki kaysa sa kaunting load ng tagsibol. Masyadong makitid at mabilis na umuurong ang upuan; masyadong malawak at sealing ay depende sa mas mabigat na presyon ng spring at sa carbon hindi bridging ang banda.
Concentricity at pagtatapos
Ang paglabas ng tapos na upuan sa gabay ay dapat manatili sa humigit-kumulang 0.025 mm o mas mataas. Ang pagsusuot ng gabay ay kadalasang mas malaking error, kaya ang pagsukat sa gabay ay nakakatipid ng oras. Tapusin ang hiwa o giling gamit ang isang pare-parehong banda sa tamang posisyon sa mukha ng balbula gamit ang pinakakaunting pag-alis ng materyal — bawat dagdag na pass ay itinataas ang upuan at kumakain sa dulo ng dulo ng balbula.
45° Default na anggulo ng upuan para sa karamihan ng mga posisyon ng intake at exhaust
1.0-1.8 mm Karaniwang contact band sa mga light-duty na makina
0.025 mm Praktikal na kisame para sa upuan runout sa gabay
3-anggulo 30/45/60 na profile na ginamit upang hubugin ang daloy at higpitan ang banda
Pagkakasunud-sunod ng Pag-install at ang mga Pagkabigong Pinipigilan Nito
Ang pagpapalit ng upuan ay isang pagkakasunud-sunod ng maliliit na desisyon, bawat isa ay may kalakip na failure mode.
- Kumpirmahin na ang pag-aayos ay makatwiran: kung ang naka-install na taas ay hindi maabot nang walang paggiling ng labis na materyal mula sa dulo ng tangkay, ang kapalit ay matalo ang isang balbula na walang natitirang pagsasaayos.
- Gupitin ang counterbore sa figure ng interference ng gumagawa ng upuan, karaniwang 0.05 hanggang 0.13 mm para sa mga ulo ng cast-iron. Masyadong maluwag patak ang insert; masyadong masikip basag ang ulo.
- Kontrolin ang temperatura sa halip na puwersa: palamigin ang insert o painitin ang cast at hayaang bumaba ang upuan gamit ang kamay.
- Pindutin nang buong lalim at kumpirmahin na nakaupo na ang insert na balikat.
- Gupitin o gilingin sa huling anggulo, lapad at posisyon, alisin ang pinakamaliit na materyal hangga't maaari.
- I-verify ang runout, contact pattern na may blueing compound, at isang vacuum o pressure test bago bumalik sa serbisyo ang ulo.
Ang mga kabiguan na kasunod ay mahuhulaan. Lumalabas ang recession bilang nawawalang pilikmata at nawawalang compression, at isa itong problema sa mainit na tigas sa halip na machining. Ang mga bitak ay sumusunod sa sobrang init ng init. Ang maluwag na pagsingit ay tumutukoy sa hindi sapat na interference o sobrang init ng ulo. Ipinapaliwanag ng runout ang isang balbula na nagse-seal sa bench at tumutulo sa serbisyo.
Ano ang Ilalagay sa Detalye sa Pagbili ng Valve Seat
Ang mga mamimili ay may posibilidad na mag-over-specify ng mga dimensyon at hindi matukoy ang mga property na bumubuo ng mga return. Ang isang maisasagawa na detalye ay sumasaklaw sa anim na linya.
| Pagtutukoy | Bakit ito mahalaga | Pagsusuri sa pagtanggap |
|---|---|---|
| Materyal na grado at mainit na tigas | Itinatakda ang recession resistance sa temperatura | Certificate plus hardness test bawat batch |
| Angle at contact width tolerance | Tinutukoy ang sealing band at heat path | Nag-a-blue ang pattern ng contact sa maraming sample |
| Runout sa gabay o bore | Pinipigilan ang side loading at guide wear | Pagsusuri ng dial indicator sa mga natapos na bahagi |
| Naka-install na taas at lalim ng balikat | Pinapanatili ang dulo ng balbula sa loob ng saklaw ng pagsasaayos | Pagsukat ng depth micrometer at tip margin |
| Tinatakpan ang pagtatapos ng ibabaw ng mukha | Kinokontrol ang paunang sealing at carbon build-up | Paghahambing laban sa isang reference na sample |
| Lot at init traceability | Ginagawang masusubaybayan sa isang batch ang isang field failure | Lot number na minarkahan sa packaging at drawing |
Ang pagkakapare-pareho ng batch-to-batch ay nararapat sa hiwalay na atensyon. Ang isang supplier na kumokontrol sa sarili nitong mga hulma at machining ay maaaring humawak ng anggulo at runout nang hindi umaasa sa isang tindahan sa labas; kapag ang mga prosesong iyon ay na-outsource, ang unang nakikitang sintomas ay kadalasang marami na iba ang seal mula sa nauna.
Mga Valve Seat sa Pneumatic Brake System
Sa isang pneumatic brake valve ang upuan ay mas maliit at mas malamig, ngunit ang mga tolerance ay hindi mas palakaibigan. Ang mga relay valve, booster valve, main valve, at drain valve ay lahat ay nakasalalay sa pagsara ng mukha ng upuan laban sa poppet, piston o plunger. Ang isang nick ng ilang micrometres sa mukha na iyon ay patuloy na nagdurugo ng hangin, at ang sasakyan ay napapansin bago pa ito mapansin ng driver.
Ang mga upuan ng balbula ng preno ay karaniwang pinuputol sa isang solong setup upang ang sealing face ay mananatiling concentric sa bore, at ang acceptance test ay isang leak test sa rated pressure na may nakapirming oras ng hold sa halip na isang visual na inspeksyon. Ang parehong logic ng upuan ay nalalapat: materyal na pinili para sa moisture at corrosion resistance, kinokontrol na lapad ng contact, at geometry na nananatiling stable pagkatapos ng libu-libong actuation. Para sa mas malapit na pagtingin sa kung paano nakaupo ang mga upuang iyon sa loob ng mas malawak na unit, tingnan ang pangkalahatang-ideya ng pneumatic brake valve na disenyo .
 Booster Valve Ang Booster Valve ay isang high-performance na bahagi na idinisenyo upang pahusayin ang kahusayan at pagtugon ng mga pneumatic at hydraulic system. Sa pamamagitan ng pag-optimize ng pressure reg... Tingnan ang Produkto →
Ang mga booster valve ay isang kapaki-pakinabang na halimbawa dahil ang kanilang upuan ay kailangang magkaroon ng pressure differential sa halip na isara lamang ang isang daanan, na ginagawang masusukat ang flatness at gilid na kondisyon sa serbisyo.
Mga Valve Cylinder Assemblies: Kung Saan Nagtatagpo ang Mga Upuan sa Mga Piston
Ang balbula ng preno ay bihirang mabibigo sa upuan nang mag-isa. Sa isang valve cylinder assembly ang upuan ay gumagana laban sa isang gumagalaw na piston, plunger o diaphragm, kaya ang sealing ay isang pag-aari ng pares. Ang mga drain valve assemblies, mga awtomatikong drain valve, mga check valve, mga safety valve assemblies at mga oil shutoff cylinder ay lahat ay naglalaman ng mukha ng upuan na dapat manatiling flat at concentric sa libu-libong pressure cycle.
Binabago ng pagpapares na iyon kung ano ang susuriin. Sa upuan, suriin ang contact band at anumang pinsala sa gilid; sa mating element, suriin ang compression set, pamamaga at naka-embed na grit. Ang isang upuan na may perpektong sukat ay maaari pa ring tumagas kung ang magkasalungat na mukha ay kumuha ng isang set, kaya naman ang mga unit na ito ay nasubok sa pagtagas bilang mga asembliya. Higit pang detalye sa kung paano binuo at nasubok ang mga unit ay nasa artikulong ito sa valve cylinder assemblies .
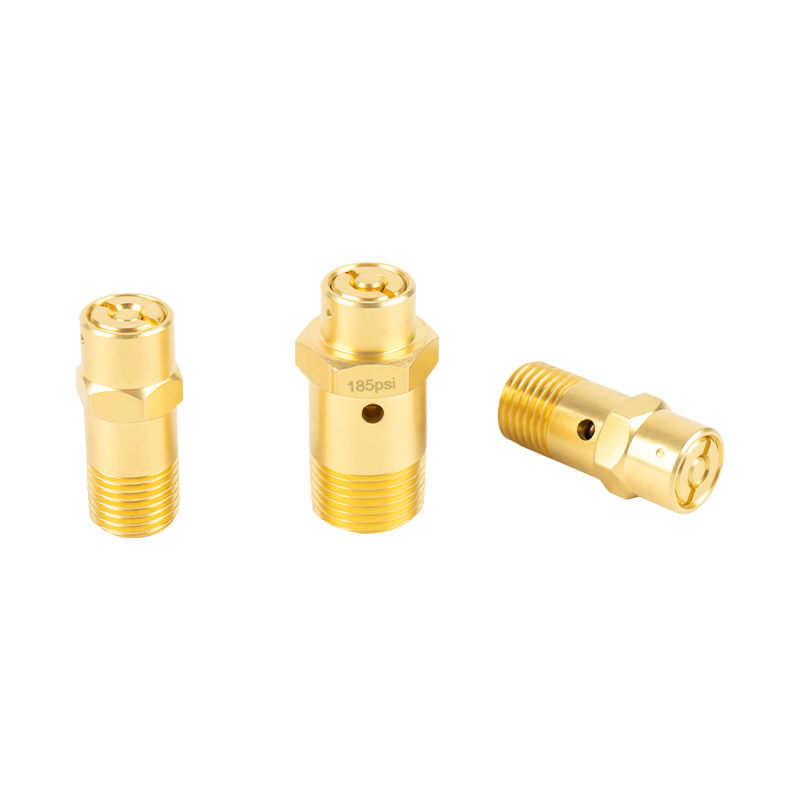 Safety Valve Assembly Ang Safety Valve Assembly ay isang mahalagang bahagi na idinisenyo upang protektahan ang mga automotive system mula sa sobrang presyon sa pamamagitan ng pagtiyak ng ligtas at kontroladong paglabas ng presyon. Ang pagtitipon na ito... Tingnan ang Produkto →
Mga Machine na Bahagi at Rubber na Bahagi sa Paikot ng Upuan
Ang mga upuan ay hindi gumagana nang mag-isa sa isang bill ng mga materyales. Ipinwesto ng mga guide sleeve at spring seat ang mga gumagalaw na bahagi, piston at plunger ang nagdadala ng load, ang mga dryer piston ay nasa loob ng mga air treatment unit na may pinong clearance upang hawakan, at ang mga blanking cap at aluminum na bahagi ay isara ang circuit. Ang bawat isa ay isang machining job na sinusukat sa sandaang bahagi ng isang milimetro, at ang bawat isa ay maaaring tahimik na mag-undo ng magandang upuan kung ito ay naaalis sa tolerance.
Ang goma ay kabilang sa parehong pag-uusap. Ang mga rubber pad at rubber pad ng paradahan para sa construction machinery ay mukhang mga bagay na mababa ang panganib, ngunit ang isang pad na may maling tigas o isang elemento na may maling compression set ay nagbabago sa puwersa na nakikita ng mukha ng upuan sa likod nito. Kapag ang isang balbula ay tumutulo nang paulit-ulit, ang upuan ang madalas na huling bahagi na mabibigo at ang unang sinisisi.
 Dryer Piston Ang dryer piston ay isang mahalagang bahagi sa dryer system, pangunahing ginagamit upang ayusin at kontrolin ang daloy ng hangin o likido sa panahon ng proseso ng pagpapatayo. Ito ay karaniwang naka-install... Tingnan ang Produkto →
Ang mga manufacturer gaya ng Yuyao Zhedong Automotive Parts Factory, na nakikipagkalakalan bilang ZEAST Autoparts, ay nagtayo ng kanilang supply position sa paligid ng eksaktong mix na ito: brake valve seat series production mula noong Setyembre 1988 sa Yuyao, Zhejiang, na sinusuportahan ng isang in-house na mold manufacturing center at hardware, rubber at adhesive workshops. Sinasabi ng kumpanya na hawak nito ang GB/T19001-2000idt at ISO9001:2000 certification mula noong unang bahagi ng 2000s, nagbibigay ng mga customer kabilang ang FAW, China Second Automobile, Wanxiang Group at ilang regional valve at brake manufacturer, at nag-export sa higit sa 30 bansa. Ang mga nai-publish na bilang ng kapasidad nito ay hindi magkapareho — isang pahina ay nagbabanggit ng higit sa 5 milyong valve seat set sa isang taon, habang ang isang panel ng data ng kumpanya ay nagpapakita ng 10,000,000 — at pareho ang mga pahayag ng kumpanya sa halip na mga na-audit na numero.
Para sa engine work ang checklist ay mananatiling maikli: i-verify ang gabay bago mag-cut ng anuman, panatilihin ang runout malapit sa 0.025 mm, hawakan ang contact band sa loob ng hanay ng engine builder, at alisin ang kakaunting materyal hangga't maaari. Para sa sinumang kumukuha ng mga upuan sa dami, ang checklist ay lilipat sa supplier — materyal na grado na may napatunayang mainit na tigas, anggulo at lapad na mga tolerance na sinang-ayunan nang nakasulat, ang runout ay kinumpirma sa pamamagitan ng inspeksyon sa halip na sa pamamagitan ng pangako, at lot traceability upang ang isang masamang batch ay maaaring malagay. Ang valve seat ay isang maliit na bahagi na may napakalaking epekto sa halaga ng warranty, at nararapat itong tukuyin sa ganoong paraan.
Z E A S T
Balita At Impormasyon
